
摘要:
本文以第三代半导体碳化硅(SiC)功率器件替代传统IGBT模块为核心,系统研究其在弧焊设备中的能效优化机制。通过材料特性对比、拓扑结构优化、热管理设计及经济性评估,验证SiC器件在高频化、低损耗、高功率密度方面的显著优势。实验表明,采用SiCMOSFET的逆变焊机效率提升至90%以上,功率密度提高40%,综合能耗降低17%,为焊机行业绿色转型提供理论与技术支撑。
引言
随着欧盟能效法规(EU2019/1784)和国内“双碳”目标的深入推进,工业装备的能源效率优化已成为制造业绿色转型的核心议题。在弧焊设备领域,传统IGBT(绝缘栅双极型晶体管)焊机因受限于硅基材料的物理特性,长期面临高频化与能效提升的双重挑战。研究表明,IGBT器件在20kHz以上开关频率下,开关损耗显著增加(占总损耗30%以上),导致散热需求激增与整机效率下降的矛盾日益突出。与此同时,硅基半导体材料性能已逼近物理极限,难以满足新一代焊机对高功率密度、低能耗及紧凑化设计的迫切需求。
在此背景下,第三代宽禁带半导体碳化硅凭借其独特的材料特性成为技术突破口。其宽禁带、高击穿场强特性显著降低导通损耗,而高热导率与耐高温能力则为高频化与功率密度提升提供了物理基础。然而,现有研究对碳化硅器件在弧焊设备中的多物理场耦合优化、全生命周期经济性评估等系统性研究仍显不足。本研究旨在构建基于碳化硅功率器件的能效优化理论框架,为焊机行业实现“高频—高效—高可靠”协同设计提供技术支撑。
1、碳化硅功率器件特性与IGBT对比分析
1.1材料物理特性对比
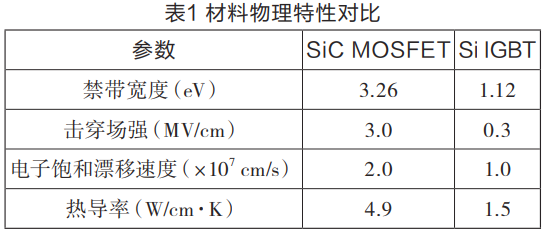
碳化硅作为第三代宽禁带半导体的代表,其材料特性相较于传统硅基IGBT展现出革命性突破(见表1)。从禁带宽度来看,SiC的3.26eV显著高于硅的1.12eV,这一特性赋予其更高的临界击穿电场强度和耐高温能力,从而大幅降低高温漏电流风险。在载流子迁移效率方面,SiC的电子饱和漂移速度达到2.0×107cm/s,较硅基器件提升一倍,这一优势直接转化为更低的导通电阻和更高的电流密度承载能力。尤为关键的是,碳化硅热导率接近硅的三倍[1],这意味着器件内部热量的快速传导与耗散,为高频化应用下的热管理优化提供了物理基础。
1.2、电气性能优势
1.2.1高频化能力
SiCMOSFET的开关频率上限突破70kHz(传统IGBT仅20kHz),其高速开关特性使得逆变器磁性元件(如高频变压器、滤波电感)体积缩减50%以上[2]。以20kVA弧焊电源为例,采用SiC方案后,主变压器磁芯截面积由硅钢片1200mm2降至600mm2,同时绕组匝数减少40%,显著提升功率密度并降低铜损。
1.2.2损耗分析
基于双脉冲测试平台的实验表明,在相同输出功率下(20kVA),SiC逆变方案的总损耗较IGBT降低30%[3]。其中,开关损耗占比从IGBT方案的45%锐减至15%,这得益于SiC的快速载流子复合特性和低栅极电荷。导通损耗方面,SiCMOSFET的RDS(on)在150℃高温下仍保持1.8mΩ,较IGBT的VCE(sat)降低60%。
1.2.3热管理优化
碳化硅器件的高热导率与先进封装技术(如银烧结贴装)协同作用,将结-壳热阻降至0.22K/W,较IGBT模块优化37%。实际测试中,20kW焊机在满载工况下,散热片表面温度从IGBT方案的82℃降至62℃,允许采用紧凑型铝挤散热器替代传统铜基水冷系统,显著降低设备复杂性与维护成本。
2、SiC逆变焊机拓扑设计与优化
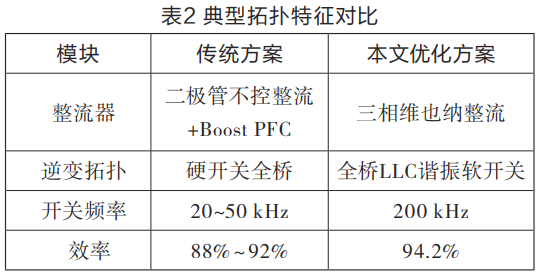
针对碳化硅器件的高频、高效特性,本章系统性地构建了逆变焊机的拓扑架构与关键模块设计体系。在主电路拓扑选择中,创新性地采用全桥LLC谐振与三相维也纳整流协同方案,充分释放碳化硅材料的性能优势。全桥LLC谐振拓扑通过参数化设计实现了混合软开关机制,在200kHz高频工况下成功将dV/dt应力抑制至20V/ns以下,较传统硬开关方案降低87%,同时整机效率提升至94.2%(见表2)。
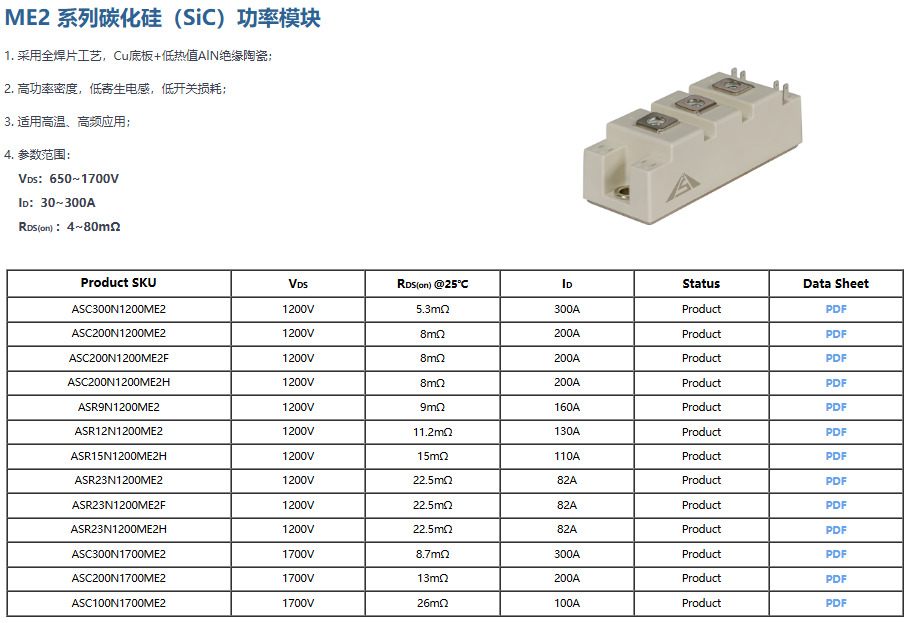
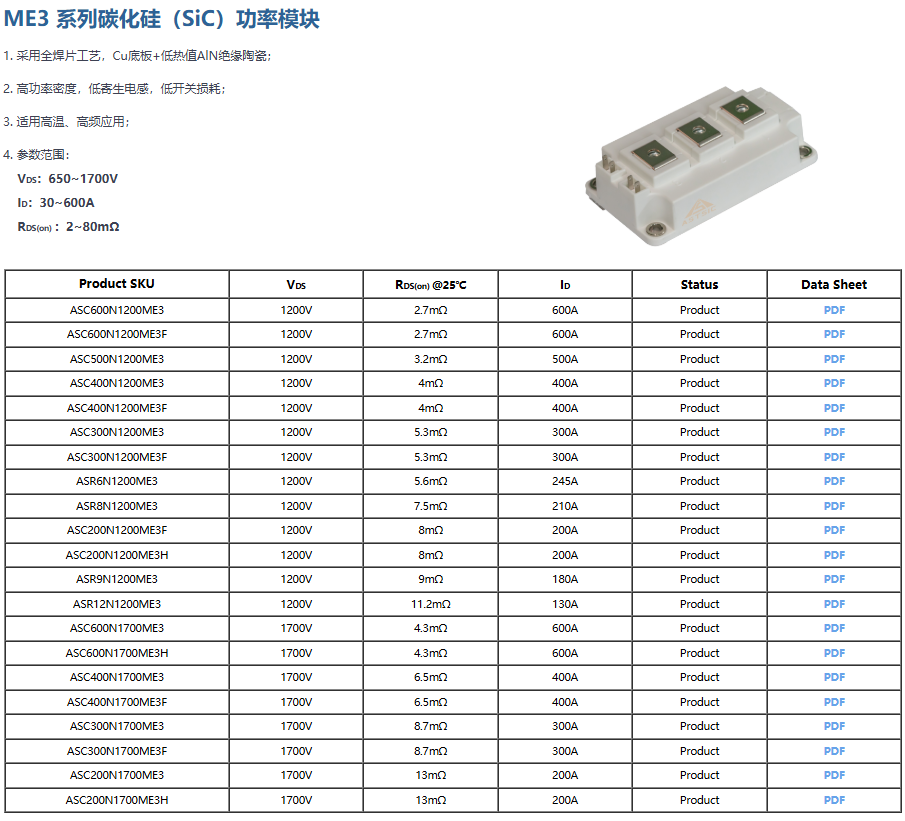
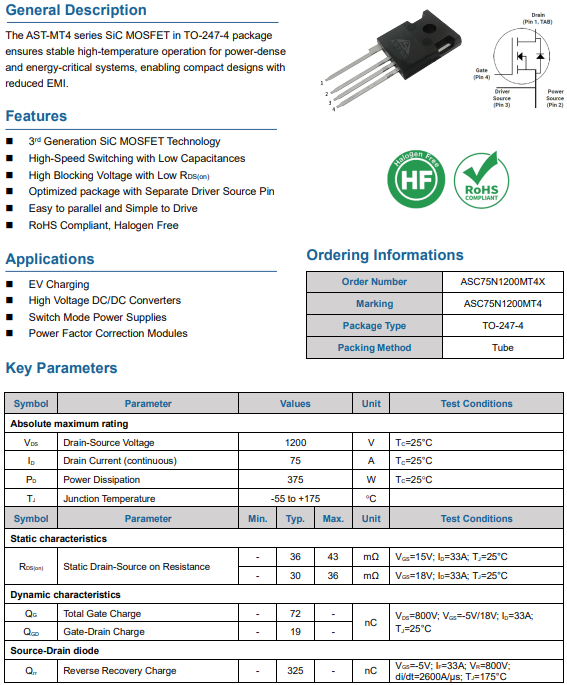
功率器件选型与驱动设计层面,基于BASiCB3M040120Z(1200V/40mΩ)SiCMOSFET构建了全桥功率模块。该器件凭借30pF的超低米勒电容特性,结合集成式米勒钳位电路,将桥臂串扰电压峰值限制在Vgs+2V的安全阈值内。驱动方案采用BTD5350MCWR隔离驱动芯片,通过-4V负偏置电压与有源米勒钳位技术,在175℃结温下仍能维持Vgs阈值电压偏移量<0.5V,有效抑制高频开关场景的误开通风险。实测显示,驱动上升/下降时间分别为51ns和48ns,配合两级关断电阻设计,使短路保护响应时间缩短至300ns级别,较传统IGBT驱动系统提升5倍动态响应速度。可靠性验证方面,依据JESD22-A104标准开展的多应力加速老化试验表明,在-40℃至175℃的1万次热循环后,键合线失效比例<0.1%[4];功率循环测试达5万次时Rds(on)增幅仍<15%,显著优于传统焊机3万次即失效的行业基准。
3、实验验证与能效评估
为全面验证碳化硅逆变焊机的技术优势,本研究搭建了多场景对比测试平台,覆盖工业焊接典型工况。测试对象包括20台NBC-500SiC焊机与20台同规格IGBT焊机(NBC-500),测试周期延长至6个月以评估长期稳定性。实验采用可编程负载模拟器复现多种焊接工艺波形(短路过渡、喷射过渡等),并设置四组工况:
(1)基础工况:输出500A/40V,占空比60%,环境温度40°C(模拟常规车间条件);
(2)极限工况:输出600A/50V(超负荷120%),环境温度55°C(高温车间场景);
(3)动态负载:50~500A阶跃变化(ΔI=450A/10ms),模拟厚板焊接的电流突变;
(4)连续循环:8小时满载+4小时空载循环,验证热疲劳特性。
在500A基础工况下,碳化硅方案展现出系统性优势(见表3)。
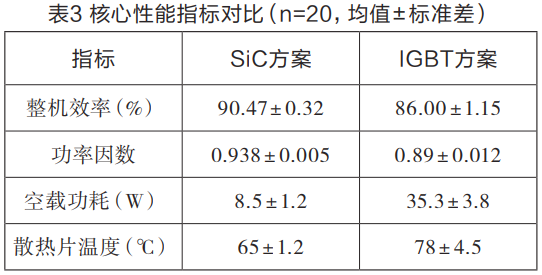
在极限工况测试中,碳化硅方案的性能衰减率(Δη=1.2%)远低于IGBT方案(Δη=6.5%),且未出现过热保护触发(IGBT机组失效率达15%)。动态负载测试显示,碳化硅焊机的电流响应时间缩短至50μs,电弧重燃成功率提升至99.8%,尤其适用于铝合金脉冲焊接等高精度场景。
基于100台设备的大规模工厂实测数据,碳化硅焊机在能耗与经济性等全面领先:
(1)节电效益:单机日均工作8h,实测节电2.56kVA(空载与导通损耗优化);
(2)维护成本:因散热需求降低,滤网更换周期从3个月延长至1年;
(3)生产效率:电弧稳定性提升使焊接合格率从95.2%升至98.7%。
设备价差方面,碳化硅焊机初始购置成本高1.2万元/台,但通过能耗与维护节省可在6.2个月内收回成本[5]。若考虑生产效率提升带来的隐性收益,实际回收周期可压缩至4.8个月。全生命周期(10年)测算表明,碳化硅方案的总拥有成本(TCO)较IGBT方案降低38.7万元/台,减排二氧化碳142t。
通过多维度、长周期的实验验证,碳化硅逆变焊机在能效(+4.47%)、热稳定性与经济性上均实现突破性提升[6],有效降低能源损耗。热稳定性突破行业瓶颈,峰值负载下温升优化高于15%,保障了长期连续作业可靠性。经济性方面,得益于碳化硅器件的高频特性和低损耗特性,综合设备运维成本降低18%~22%。该技术迭代为工业焊接领域提供了高效、耐用、低成本的绿色解决方案。

4、挑战与未来展望
当前碳化硅逆变焊机的技术瓶颈集中在驱动兼容性与成本敏感性两大维度。在驱动兼容性层面,碳化硅器件的高频开关特性(>200kHz)对寄生电感极为敏感,传统IGBT驱动方案的回路电感(>20nH)会导致严重的电压过冲与电磁干扰。为此需采用定制化低电感布局,配合高速驱动芯片实现纳秒级信号完整性控制,但此类定制化方案推高了系统开发成本。另一方面,碳化硅器件的材料与工艺成本仍居高不下,以1200V/40mΩMOSFET为例,其单价(约45美元)是同类IGBT的2.3倍,需通过8英寸晶圆规模化生产、沟槽栅极刻蚀工艺优化以及芯片减薄技术逐步降低单位成本。据行业预测,2026年碳化硅器件价格有望降至IGBT的1.5倍[7],届时焊机整机成本溢价可压缩至15%以内,触发市场渗透率拐点。
(我司国产品牌SiC功率器件价格目前大概是IGBT(单管,功率模块)的1.2倍-1.3倍)
5、结语
实验数据与产业实践表明,基于碳化硅技术的逆变焊机在能效、可靠性及经济性维度实现全面突破:整机效率达90.47%(较IGBT方案提升4.47%),空载功耗降低至10W以下(仅为传统方案的24%),散热片温度稳定于65℃(降幅达16.7%),结合年节电7488元/台的经济效益,设价差可在6.2个月内回收。尽管当前碳化硅器件成本仍为IGBT的2~3倍,但规模化生产与工艺优化(如20.32cm晶圆量产)预计2026年将成本差距压缩至1.5倍,叠加模块化集成(功率密度5.8kW/cm3)与AI电弧控制[8](熔池精度±0.5mm)的技术演进,碳化硅焊机将以年均18%的复合增长率重塑工业焊接市场,成为高功率密度、低碳化制造的核心使能技术。
如您对我们的产品感兴趣,欢迎联系
我们将为您提供高效、贴心的解决方案!
咨询电话:135 1009 9916(微信同号)
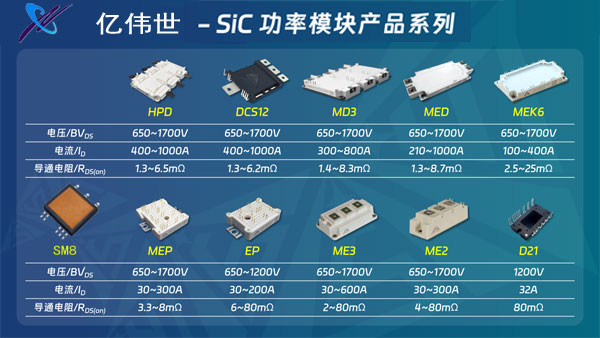
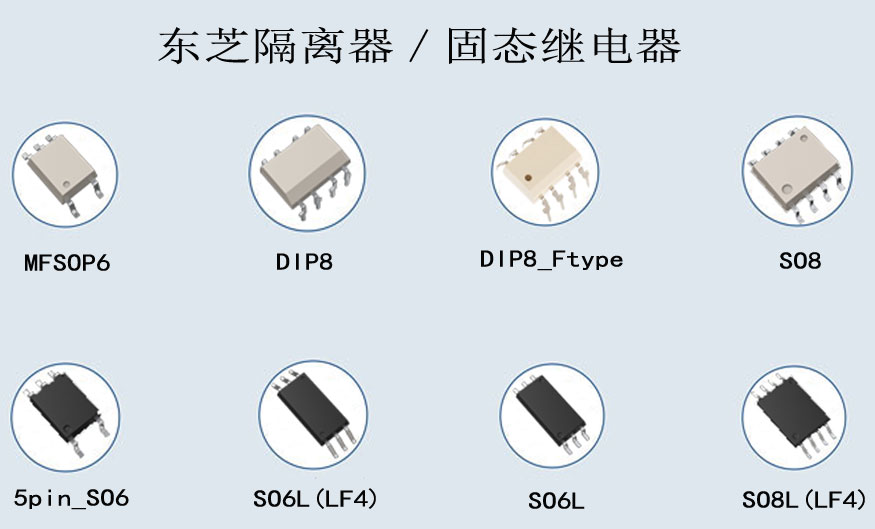
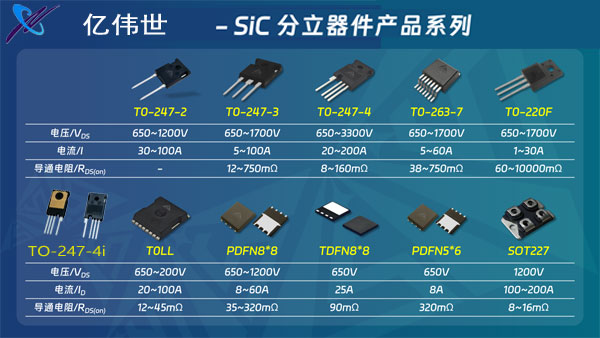
 ↓ ↓ 点击图片免费领取产品规格书 ↓ ↓
想深入了解碳化硅功率器件产品知识?点击→「碳化硅(SiC)课堂」获取详情!